



16. november 2026, kl. 11:08
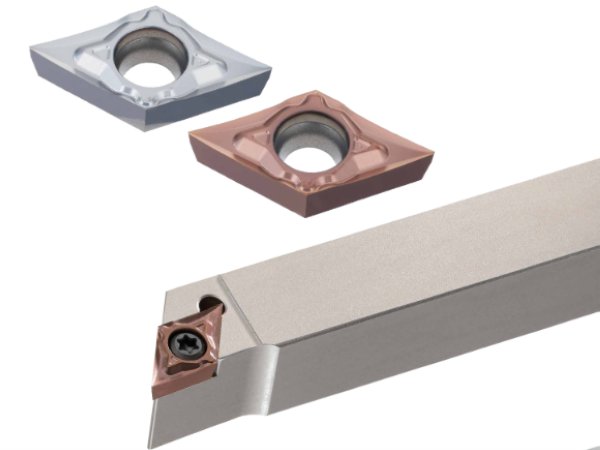
I TaeguTecs produktprogram er nu også lanceret Top-Mini DCGT-ST-skær, som er udviklet med langdrejning af mindre præcisionsemner for øje, og gør det muligt, at arbejde med en spåndybde på op til 5 millimeter.
TaeguTecs Top-Mini DCGT-ST-skær er udviklet til blandt andet langdrejemaskiner for fremstilling af mindre præcisionsemner i seriefremstilling.
Skæret har en positiv geometri med høj spånvinkel og TaeguTecs ST-spånbryder, som er valgt for at sikre lave skærekræfter og kontrolleret spåndannelse. Det har muliggjort at arbejde med en spåndybde på op til 5 millimeter, oplyser direktør for TaeguTec Scandinavia A/S Tom Holmgreen.
Annonce - artiklen fortsætter under banneret
Han påpeger, at det er væsentligt, at man ikke alene prioriterre den maksimale spåndybde isoleret set, men hvad muligheden kan betyde for den samlede bearbejdningsproces:
”Hvis vi kan fjerne den nødvendige mængde materiale med færre pas, reducerer vi maskintiden pr. emne. Men, det giver kun mening, hvis vi samtidig har styr på spånerne og opretholder en stabil proces og standtid,” siger Tom Holmgreen, og fremhæver, at maskintiden skal ses som en del af den samlede økonomi.
Selv om et sparet bearbejdningspas, kun sparer få sekunder på det enkelte emne, så vokser effekten med seriestørrelsen:
”Et skær skal ikke vurderes på indkøbsprisen alene. Vi ser på, hvor mange emner der produceres pr. skær, hvor meget maskintid processen kræver, om spånkontrollen fungerer, og hvor stabil produktionen er. Det er summen af de faktorer, der afgør stykomkostningen,” siger Tom Holmgreen.
Han påpeger videre, at Top-Mini DCGT-ST er rettet mod blandt andet produktiv skrubbearbejdning og præcisionsbearbejdning af mindre emner. Skæret passer i standard Iso-drejeholdere, hvilket gør det muligt at anvende det i eksisterende opsætninger uden særlige holdere.
Den mulige gevinst afhænger dog af materiale, emnegeometri, maskine, opspænding og de eksisterende skæredata. Derfor bør ændringer i værktøjsvalg vurderes gennem konkrete forsøg i produktionen, understreger Tom Holmgreen:
”Vi tager udgangspunkt i den proces, kunden allerede kører. Hvor bruges tiden, hvor opstår problemerne, og hvor er der mulighed for at ændre bearbejdningen? Derefter kan vi teste, om en anden skærgeometri eller større spåndybde giver en reel forbedring".
Således er målet ikke nødvendigvis at presse den enkelte parameter mest muligt. En kort cyklustid har begrænset værdi, hvis processen samtidig bliver ustabil eller kræver hyppigere værktøjsskift. Det handler om at finde den kombination af skæredata, værktøj, standtid og processtabilitet, der giver den bedste økonomi i den konkrete produktion, understreges det.