
21. oktober 2026, kl. 10:58
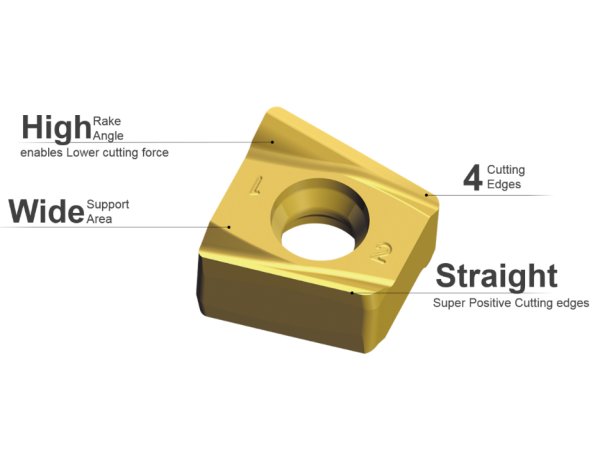
Ønsker man at frigøre maskintid ved finbearbejdning anbefaler TaeguTec Scandinavia moderselskabets Chase-4-Finish 4WHU, der eliminerer behovet for Run-out-justering og dermed reducerer opstillingstid ved finbearbejdning, fremhæves det.
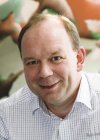
TaeguTecs Chase-4-Finish 4WHU til finbearbejdning anvender direkte skruemontering, som eliminerer behovet for Run-out-justering. Dermed reduceres en del af den tid, der normalt går med at klargøre værktøjet til bearbejdningen, fremhæver direktør Tom Holmgreen, TaeguTec Scandinavia A/S:
”Vi ser ofte meget på sekunderne i selve cyklussen, men maskinen producerer heller ikke emner, mens operatøren opstiller og justerer værktøjet. Derfor skal den tid med i vurderingen, når vi arbejder med produktionsomkostninger,” siger Tom Holmgreen.
Annonce - artiklen fortsætter under banneret
Chase-4-Finish anvender en lang Wiper-geometri, som er udviklet til at skabe en ensartet overflade ved finbearbejdning. En højpositiv spånvinkel skal samtidig give lettere skæring, understøtte spånafgangen og bidrage til længere standtid, påpeges det om værktøjet, der er beregnet til anvendelse i blandt andet stål, støbejern og aluminium.
”Ved finbearbejdning er overfladekvaliteten naturligvis afgørende. Derfor giver det ikke mening at spare tid på opsætningen, hvis resultatet bagefter bliver mindre stabilt. Vi skal se på opstillingstid, bearbejdning, kvalitet og standtid som én samlet proces,” siger Tom Holmgreen.
Set fra et produktionsøkonomisk perspektiv er forskellen mellem maskintid og produktiv maskintid central. Hvis opstilling og justering kan reduceres, kan en større del af den tilgængelige maskinkapacitet anvendes til den bearbejdning, der skaber de færdige emner. Længere standtid kan samtidig reducere antallet af afbrydelser til værktøjsskift, hvilket ifølge TaeguTec betyder, at værktøjsvalget ikke alene bør vurderes på skæredata eller indkøbspris:
”Vi prøver at finde de steder i processen, hvor kunden mister tid eller har variationer. Nogle gange ligger potentialet i selve bearbejdningen. Andre gange ligger det i opstilling, værktøjsskift eller manglende processtabilitet,” siger Tom Holmgreen.